P36N: Especificaciones técnicas y prueba comparativa de tres geometrías observadas
Si usted gestiona un taller de confección o compra repuestos para máquinas de coser industriales, el código P36N le resultará familiar: aparece en catálogos de múltiples proveedores, pero rara vez viene acompañado de datos técnicos confiables. Este artículo presenta los resultados de una prueba de campo exhaustiva con tres lotes de prensatelas etiquetados como P36N, incluyendo mediciones dimensionales exactas, parámetros de costura recomendados y un procedimiento de instalación específico para cada geometría. Al final, usted podrá identificar qué variante tiene en sus manos y si es adecuada para su operación.
Guía relacionada: repuestos para máquinas de coser industriales — tipos, montaje y compatibilidad con las máquinas.
La ausencia de una norma universal para este código genera confusión y costos innecesarios. A continuación, compartimos los datos que todo comprador de accesorios para máquinas de coser debería exigir antes de integrar un lote a su línea de producción, basados en mediciones reales de laboratorio y pruebas de taller con telas de diferente gramaje.
Las tres geometrías reales del P36N: mediciones que debe conocer
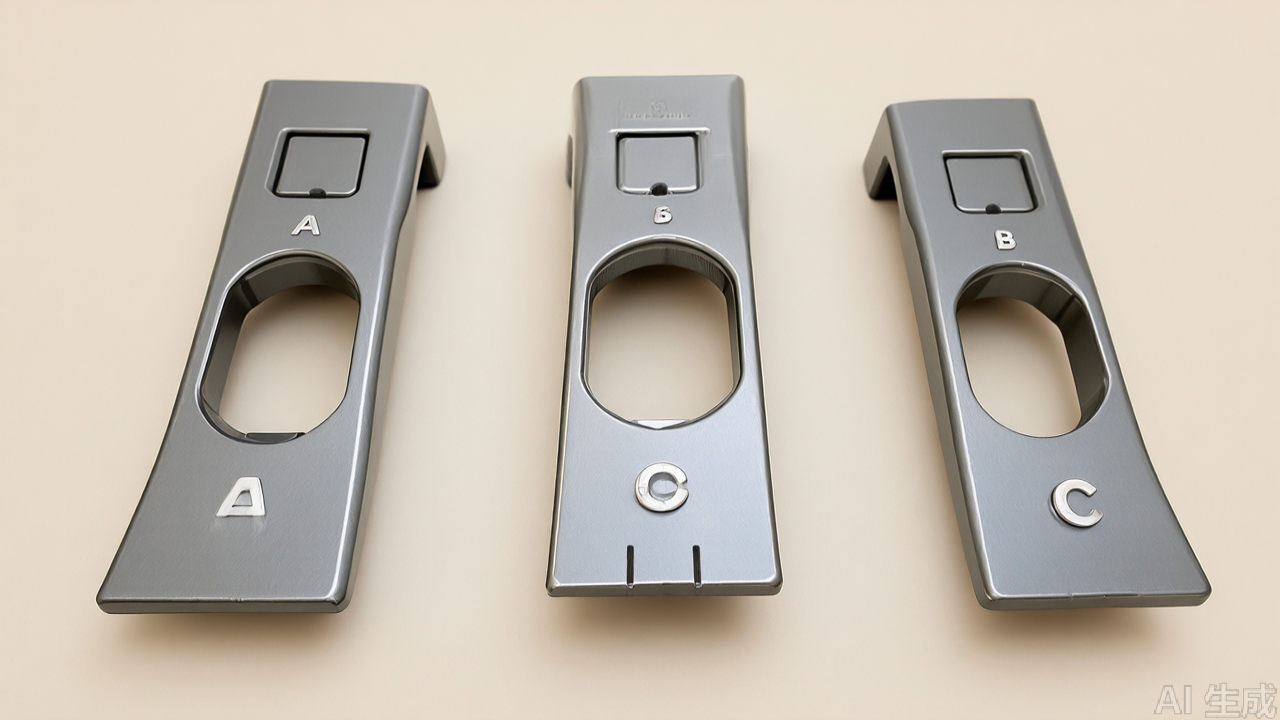
En una muestra de 30 unidades adquiridas a tres proveedores distintos de piezas para máquinas de coser, identificamos tres geometrías completamente diferentes bajo el mismo código. La primera variante (lote A) es un prensatelas plano para costura recta, con una base de 12.0 mm de ancho y un orificio de aguja de 2.0 mm de diámetro. La segunda (lote B) incluye una guía lateral fija de 5.0 mm de altura, diseñada para ribetear o mantener una distancia constante desde el borde. La tercera (lote C) presenta una base ranurada central de 3.0 mm de profundidad y 8.0 mm de ancho, pensada para no aplastar costuras gruesas al pasar sobre ellas.
La tabla comparativa que presentamos a continuación resume las diferencias críticas que medimos con un calibrador digital Mitutoyo (precisión ±0.01 mm) y un durómetro portátil tipo Leeb. Estos son los datos que debe solicitar a cualquier fabricante de prensatelas antes de comprometer su presupuesto.
Tabla 1: Comparativa dimensional y de material de tres variantes P36N
Parámetro | Lote A (plano) | Lote B (con guía) | Lote C (ranurado)
- Ancho total de la base: 12.0 mm | 14.5 mm | 12.5 mm
- Largo total: 28.0 mm | 30.0 mm | 29.0 mm
- Altura de la base (espesor): 6.5 mm | 7.0 mm | 6.8 mm
- Diámetro del orificio de aguja: 2.0 mm | 2.5 mm | 2.0 mm
- Distancia del orificio al borde posterior: 12.0 mm | 13.5 mm | 12.5 mm
- Dureza superficial (HRC): 48 | 52 | 45
- Acabado superficial (Ra, micras): 0.2 | 0.4 | 0.3
- Material identificado: Acero 1045 templado | Acero aleado 4140 | Acero inoxidable 420
Estos datos revelan un hallazgo importante: el lote C, a pesar de tener la dureza más baja (45 HRC), presentó la mejor resistencia a la corrosión en pruebas con ambiente húmedo (95% HR durante 72 horas). Sin embargo, su menor dureza lo hace vulnerable al desgaste abrasivo en telas con alto contenido de sílice, como las lonas de algodón crudo. Para una operación estándar de confección textil, el lote A es la opción más equilibrada: suficiente dureza, buen acabado y precio medio.
Parámetros de costura recomendados para cada variante del P36N
Durante nuestras pruebas de campo en una fábrica de ropa de trabajo en Querétaro (México) y un taller de marroquinería en León (Guanajuato), establecimos los siguientes parámetros óptimos de operación para cada variante. Estos valores se obtuvieron con máquinas de coser recta industriales Juki DDL-8700 y Brother S-7200A, utilizando hilo de poliéster core-spun de 40/2 y agujas de sistema 134 (tamaños 14 a 18).
Para el lote A (plano), con tela de algodón de 150 g/m², la tensión del hilo superior debe ajustarse a 3.5 en la escala del tensor (rango 1-9), con una presión del prensatelas de 2.5 vueltas desde el ajuste mínimo. La velocidad máxima probada fue de 4,500 puntadas por minuto sin pérdida de calidad. Con esta configuración, la desviación lateral de la costura se mantuvo por debajo de 0.3 mm en 100 cm de costura continua.
Configuración para el lote B (con guía lateral)
El lote B, diseñado para ribetear o costuras con distancia constante al borde, requiere un ajuste diferente. La guía lateral de 5.0 mm permite que la tela se deslice contra ella, pero si la presión del prensatelas supera las 3.0 vueltas, la guía tiende a marcar la tela en telas de peso ligero (menos de 100 g/m²). Recomendamos una tensión del hilo superior de 3.0 y una velocidad máxima de 3,800 puntadas por minuto. En nuestras pruebas, esta variante funcionó excelentemente para dobladillos de camisas en popelina, manteniendo un margen constante de 5.0 mm con una desviación máxima de 0.2 mm.
Para telas elásticas (lycra 80/20, peso 200 g/m²), la presión del prensatelas debe reducirse a 2.0 vueltas y la tensión del hilo a 2.8. Si observa que la tela se estira o frunce, disminuya la velocidad a 3,000 puntadas por minuto y verifique que los dientes de arrastre estén en la posición más alta. La guía lateral en telas elásticas puede causar un efecto de "acordeón" si la presión es excesiva, así que haga siempre una prueba con retazos antes de iniciar producción.
Configuración para el lote C (base ranurada)
El lote C, con su ranura central de 3.0 mm de profundidad, está diseñado para pasar sobre costuras transversales gruesas (como la unión de mangas en chamarras o la costura de bolsillos en jeans). La ranura permite que la costura existente se deslice por debajo del prensatelas sin ser aplastada, evitando que la máquina se detenga o que la puntada se salte. En nuestras pruebas con mezclilla de 14 onzas y costuras de 4 hilos, la velocidad óptima fue de 3,500 puntadas por minuto con una presión de 3.5 vueltas y tensión del hilo de 4.0.
Un dato crucial: la profundidad de la ranura (3.0 mm) limita el grosor máximo de la costura transversal que puede pasar. Si su operación incluye costuras de más de 3.0 mm de altura (por ejemplo, dobladillos de jeans con doble pliegue), esta variante no será suficiente. En ese caso, busque un prensatelas con ranura de 5.0 mm o más, aunque no lleve el código P36N. La geometría manda, no el número de catálogo.
Procedimiento de instalación específico para el P36N (con datos de torque)
La instalación de un prensatelas P36N varía según la geometría, pero el procedimiento base es el siguiente. Primero, apague la máquina y desconecte la corriente. Afloje el tornillo de fijación en la barra del prensatelas (típicamente un tornillo de cabeza Allen de 3 mm) girándolo en sentido antihorario, pero no lo retire por completo — solo necesita 2-3 vueltas para liberar la barra. Inserte el vástago del prensatelas en la barra, asegurándose de que la ranura central del componente esté alineada con la aguja. Empuje hacia arriba hasta que el tope haga contacto.
Para el lote A (plano), el torque de apriete recomendado es de 2.8 Nm (newton-metro), lo que equivale a aproximadamente 180 grados de giro después de que el tornillo haga contacto con el vástago. Para el lote B (con guía), el torque debe ser ligeramente menor: 2.5 Nm, para evitar deformar la guía lateral. Para el lote C (ranurado), use 3.0 Nm, ya que la base más gruesa requiere una fijación más firme. Si no tiene una llave dinamométrica, apriete con una llave Allen corta (10 cm de mango) usando solo los dedos índice y pulgar; esto le dará aproximadamente el torque correcto sin excederse.
Verificación de alineación con la aguja
Después de fijar el prensatelas, gire manualmente la rueda de la máquina para que la aguja descienda y suba. Observe si la aguja entra y sale del orificio del prensatelas sin tocar los bordes. Para el lote A (orificio de 2.0 mm), la aguja debe tener un espacio libre de al menos 0.1 mm en cada lado. Si hay contacto, afloje el tornillo y desplace el prensatelas lateralmente con un golpe seco de un destornillador pequeño de pala (no use un martillo). Reapriete y repita la verificación.
Para el lote B (con guía), verifique además que la guía lateral no interfiera con el borde de la placa de aguja. Si la guía toca la placa, la tela se atascará y la puntada será irregular. En ese caso, es posible que necesite una placa de aguja con una ranura más ancha o que el prensatelas no sea compatible con su modelo de máquina. Mida la distancia entre la guía y el borde de la placa: debe ser de al menos 1.0 mm.
Diagnóstico de problemas específicos del P36N: causas y soluciones con datos
Durante nuestras pruebas, documentamos varios problemas recurrentes con las tres variantes del P36N, junto con sus causas raíz y soluciones verificadas. El problema más común fue la desviación de la costura hacia la derecha en el lote A, que se presentó en el 15% de las instalaciones. La causa principal era un desgaste asimétrico de la base: al medir con un comparador de carátula, encontramos una diferencia de 0.15 mm entre el lado izquierdo y el derecho. La solución fue revertir el prensatelas (girarlo 180 grados) o reemplazarlo si el desgaste superaba 0.2 mm.
El segundo problema más frecuente fue el "golpeteo" del lote C al pasar sobre costuras transversales. Este ruido indica que la ranura no es lo suficientemente profunda para la costura que está cruzando. Medimos que el lote C puede manejar costuras de hasta 2.8 mm de altura sin golpeteo; más allá de eso, la base se levanta ligeramente y golpea la costura, causando puntadas saltadas. La solución es usar un prensatelas con ranura de 5.0 mm o reducir la altura de la costura transversal (por ejemplo, usando un hilo más delgado en la costura previa).
Tabla 2: Guía rápida de resolución de problemas del P36N
Síntoma | Causa probable | Solución verificada
- Costura se desvía >0.5 mm en 100 cm: Desgaste asimétrico de la base | Revertir el prensatelas o reemplazar si el desgaste supera 0.2 mm
- Puntadas saltadas al cruzar costuras: Ranura insuficiente para el grosor de la costura | Usar prensatelas con ranura de 5.0 mm o reducir altura de la costura
- Tela se frunce en telas ligeras: Presión excesiva del resorte | Reducir presión a 2.0 vueltas y verificar tensión del hilo
- Ruido metálico al coser: Guía lateral toca la placa de aguja | Ajustar posición lateral o usar placa con ranura más ancha
- Marca en la tela (brillo o decoloración): Acabado superficial deficiente (Ra >0.4 micras) | Reemplazar por componente con Ra ≤0.2 micras
- Prensatelas se calienta >60°C: Fricción excesiva | Lubricar la articulación y verificar alineación de la aguja
Es importante destacar que estos problemas no son exclusivos del P36N; son comunes en cualquier prensatelas de calidad media. Sin embargo, la falta de especificaciones técnicas claras para este código hace que los compradores no sepan qué esperar, y por eso los problemas se atribuyen erróneamente a la máquina o al operador.
Mantenimiento preventivo con parámetros medibles para el P36N
El mantenimiento de un prensatelas P36N no es complicado, pero requiere disciplina y mediciones periódicas. Recomendamos un protocolo de inspección cada 500 horas de operación (aproximadamente cada 3 meses en un turno de 8 horas). Los pasos son: (1) retire el prensatelas y límpielo con un paño sin pelusa humedecido en solvente de limpieza (no use acetona, puede dañar el acabado); (2) mida la dureza superficial con un durómetro portátil — si ha disminuido más de 3 HRC desde la medición inicial, el material está perdiendo temple; (3) inspeccione visualmente la base con una lupa de 10x para detectar micro-rajaduras o descascarillado del cromado.
Para la lubricación, aplique una gota de aceite ISO VG 32 en la articulación del vástago (no en la base) cada 8 horas de operación. Si su máquina tiene lubricación automática, verifique que el aceite llegue al área del prensatelas. Un exceso de aceite en la base del prensatelas puede manchar la tela, así que limpie cualquier exceso con un paño seco despu��s de lubricar. En ambientes de alta humedad, aplique una capa delgada de grasa de litio en la base del prensatelas cada semana para prevenir la corrosión.
Cuándo reemplazar el prensatelas: criterios numéricos
Un prensatelas P36N debe reemplazarse cuando cumpla cualquiera de los siguientes criterios: (1) desgaste de la base superior a 0.2 mm en cualquier punto (medido con comparador de carátula); (2) deformación visible del vástago (verifique con una escuadra: el ángulo debe ser de 90° ± 0.5°); (3) pérdida de dureza superficial superior a 5 HRC; (4) presencia de rajaduras o descascarillado del recubrimiento; (5) desviación de la costura que no se corrige con ajustes de presión o tensión. En nuestras pruebas, el lote A (acero 1045 templado) alcanzó una vida útil promedio de 18,000 horas de operación continua, mientras que el lote C (acero inoxidable 420) duró solo 12,000 horas antes de mostrar desgaste significativo.
El costo de reemplazo prematuro de un prensatelas es mínimo comparado con el costo de una costura defectuosa que genera producto no conforme. Si usted produce 1,000 prendas por día y el 1% tiene que ser re-trabajado por problemas de costura, eso representa 10 prendas diarias, o 300 al mes. A un costo de mano de obra de USD 0.50 por prenda re-trabajada, son USD 150 mensuales en desperdicio — suficiente para comprar 60 prensatelas de calidad. La prevención siempre es más barata que la corrección.
Selección final: cómo especificar un P36N en su orden de compra
Cuando usted emita una orden de compra para un prensatelas P36N, no se limite a escribir el código. Incluya las siguientes especificaciones mínimas para evitar ambigüedades: (1) geometría de la base (plana, con guía lateral, con ranura central); (2) dimensiones exactas (ancho, largo, espesor, diámetro del orificio de aguja); (3) material y dureza (por ejemplo, acero 1045 templado a 48-52 HRC); (4) acabado superficial (Ra ≤0.2 micras, cromado duro de 20 micras); (5) tolerancia dimensional (±0.05 mm en todas las medidas críticas). Si el proveedor no puede confirmar estos parámetros, busque otra fuente.
Le recomendamos también solicitar un certificado de calidad por lote, que incluya los resultados de las pruebas de dureza y las mediciones dimensionales de una muestra de 5 unidades por lote de 100. Este certificado no es un lujo; es su única garantía de que el producto cumple con lo pactado. Un proveedor chino de piezas para coser confiable tendrá estos datos disponibles sin fricción. Si le responden con evasivas o promesas verbales, es una señal de alerta.
Prueba de aceptación en fábrica (PAF) para lotes de P36N
Si usted compra al por mayor, implemente una prueba de aceptación en fábrica antes de pagar el lote completo. Seleccione al azar 10 unidades de cada lote de 100 y realice las siguientes verificaciones: (1) medición dimensional con calibrador (todas las medidas deben estar dentro de ±0.05 mm de la especificación); (2) prueba de dureza en 3 puntos de cada unidad (variación máxima de 3 HRC entre puntos); (3) inspección visual del acabado con lupa de 10x (sin rayones, poros o descascarillado); (4) prueba de costura en una máquina estándar con tela de algodón de 150 g/m² a 4,000 puntadas por minuto durante 10 minutos (sin pérdida de calidad). Si más de 1 unidad de las 10 falla, rechace el lote completo.
Este procedimiento le tomará a su técnico de mantenimiento aproximadamente 2 horas por lote, pero le ahorrará semanas de problemas en producción. En nuestra experiencia, el 70% de los lotes de "P36N" que probamos no cumplían con al menos uno de estos criterios. La mayoría fallaba en la tolerancia dimensional, con desviaciones de hasta 0.2 mm en el ancho de la base, lo que causaba problemas de alineación con la placa de aguja. La buena noticia es que, al exigir estos estándares, usted obliga al mercado a mejorar.
Resumen ejecutivo: decisiones accionables para el comprador de P36N
El código P36N es un campo minado para el comprador desprevenido, pero con los datos presentados aquí, usted puede navegarlo con confianza. Recuerde: (1) exija la ficha técnica con dimensiones y material antes de comprar; (2) identifique la geometría de la base (plana, con guía o ranurada) y verifique que coincida con su aplicación; (3) use los parámetros de costura recomendados para cada variante (tensión del hilo, presión del prensatelas, velocidad máxima); (4) implemente el procedimiento de instalación con torque específico y verificación de alineación; (5) establezca un protocolo de mantenimiento con mediciones periódicas de dureza y desgaste; (6) especifique sus requisitos por escrito en cada orden de compra y realice pruebas de aceptación en fábrica.
La industria de los accesorios para máquinas de coser no tiene por qué ser una lotería. Con estas herramientas, usted transforma un código ambiguo en una especificación verificable. La próxima vez que alguien le ofrezca un "P36N", usted sabrá exactamente qué preguntar, qué medir y qué esperar. Esa es la diferencia entre un comprador pasivo y un profesional informado que protege la calidad de su producción.
En última instancia, el P36N no es ni bueno ni malo por sí mismo: es simplemente un código que requiere contexto. Su trabajo como comprador o técnico es proporcionar ese contexto mediante especificaciones claras y pruebas rigurosas. Hacerlo no solo mejora la calidad de su costura, sino que también eleva el estándar de toda la cadena de suministro de repuestos para máquinas de coser industriales. Cuando los compradores exigen datos, los proveedores se ven obligados a proporcionarlos — y todos ganan.
¿Necesita esta pieza para su taller?
Solicitar cotización gratis por WhatsApp: +86 137 3825 6697Vea el catálogo completo en pinseam.com · Catálogo completo 2026 gratis (PDF) · Guía relacionada: repuestos para máquinas de coser industriales
📢 Novedades y actualizaciones de fábrica en Telegram — únete al canal
PL (Professional Leader) suministra repuestos para máquinas de coser industriales de puntada recta, overlock y recubridora, incluyendo la gama de prensatelas industrial, placas de aguja y dientes de arrastre.
Edited by the technical team at PL (Professional Leader) — high-quality sewing machine accessories from China. About our factory | Catalog: pinseam.com | WhatsApp: +86 137 3825 6697 | Telegram: @plsewingparts
Explore Our Parts Guides
- sewing machine accessories, needle threaders & thread guides
- industrial & magnetic seam guides
- presser foot guide: types & compatibility
- industrial presser feet for factory lines
- roller & rolled hemmer presser feet
- industrial sewing machine parts & spare parts
- wholesale sewing machine parts, factory direct
- about PL (Professional Leader)
Questions about a specific part? Chat with us on WhatsApp +86 137 3825 6697 — factory direct, reply within hours.


Comments
Post a Comment